

扫一扫咨询详情

全国咨询热线:
15095201263
扫一扫咨询详情
全国咨询热线:
15095201263
联系热线
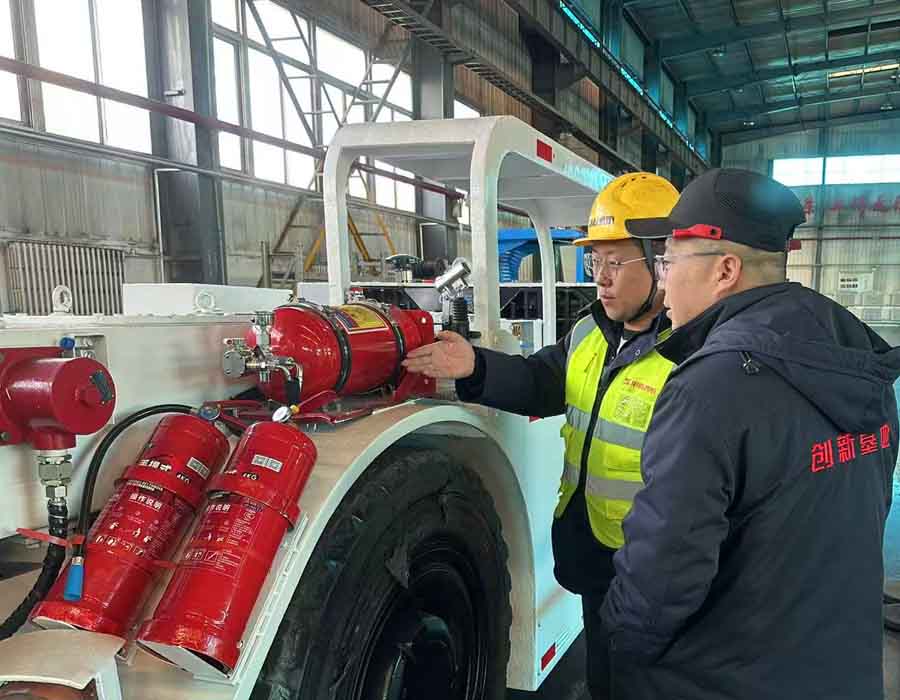
在矿山作业场景中,矿车发动机舱堪称核心动力枢纽,却也是火灾风险的 “重灾区”—— 高温部件密集、燃油液压管路交织,一旦泄漏遇高温便可能引发火灾,且露天矿场的沙尘暴晒、井下巷道的粉尘瓦斯等复杂环境,更会加剧火灾蔓延风险。车载自动灭火系统/装置以 “小巧身躯” 实现 “巨大能量”,通过定制化设计精准适配露天 / 井下矿车发动机舱防护需求,为宁武、霍西以及沁水等山西矿山安全生产筑牢第一道防线。
一、拆解风险:矿车发动机舱的火灾隐患与防护痛点
矿车发动机舱因集中布置高温部件(排气歧管500~700℃、涡轮增压器超600℃)、燃油管路及电气线路,火灾风险突出。露天矿车在高温沙尘环境下重载作业,燃油泄漏为首要诱因(占比超60%),且风势助燃、蔓延极快,人工巡检难以及时预警;井下矿车则面临空间狭窄、存在甲烷等爆炸性气体、断电及粉尘干扰等特殊隐患,要求系统具备高防爆等级、抗断电能力及稳定的探测灵敏度,以防爆燃与误漏报。
二、核心逻辑:自动灭火装置的定制化防护原理
自动灭火装置并非标准化产品,而是围绕 “适配场景、精准防控、高效响应” 三大核心,通过 “探测 - 联动 - 喷射” 全流程定制设计,实现对发动机舱的精准防护,其核心逻辑可概括为 “三维定制 + 双重保障”。
1、三维定制:贴合露天 / 井下场景的核心设计
探测系统定制:露天矿车采用 “电子式智能防控网络”,布设高灵敏度红外火焰探测器与感温电缆,24 小时不间断监测温度变化,异常时实时预警;井下矿车则采用 “无源机械式探测”,感温探测管直接敷设于高温部件上方,无需电力驱动,温度骤升至设定值时自动触发联动,避免电气火花引发瓦斯爆炸。同时,针对发动机舱内排气歧管、涡轮增压器等重点高温区域,精准布置探测器,形成多点监测网络,确保火情早发现。
灭火剂定制:根据火灾类型差异化选择。露天矿车发动机舱以油类火灾为主,选用水基灭火剂或超细干粉,水基灭火剂通过惰化火焰自由基断链灭火,还能持续降温防复燃,灭火效率达 90% 以上;井下矿车需兼顾电气安全与防爆需求,优先选用全氟己酮灭火剂,其绝缘性能优异,灭火后不留残留,不损坏精密电气设备,且符合环保要求,适配井下粉尘、瓦斯环境。
喷射系统定制:贴合舱体结构优化布局。露天矿车发动机舱空间较大,采用 “顶置全淹没 + 定向喷射” 组合,雾化喷头分别对准涡轮增压器、燃油管路等风险点,确保灭火剂均匀覆盖舱体;井下矿车舱体狭窄,采用 “嵌入式分布式喷头”,缩小喷头间距,将喷头嵌入部件间隙,实现无死角覆盖,同时喷射组件采用防爆不锈钢材质,耐粉尘、耐腐蚀,避免堵塞失效。
2、双重保障:提升防护可靠性的关键设计
启动方式双重保障:采用 “自动 + 手动” 双重启动模式。自动模式下,露天矿车通过实时感温探测技术自动启动,同时联动切断燃油泵、电线路,阻断火势蔓延;井下矿车机械式启动无需人工干预,同时配备手动应急按钮,供驾驶员主动干预。
环境适应性双重保障:露天矿车装置需满足 IP67 防护等级、抗振动、适配高温暴晒与颠簸路况,备用电池支持断电后持续工作运行;井下矿车装置严格遵循防爆标准,外壳采用防爆材质,线路采用阻燃防爆线缆,适应井下潮湿、瓦斯环境,同时配备防尘滤网,避免粉尘进入探测器影响灵敏度。
三、价值凸显:定制化自动灭火装置的核心优势
秒级响应,扼杀初期火情:从探测到灭火剂释放仅为几秒,可在火势蔓延前有效扑灭火灾,避免小型火灾升级为重大事故,将损失控制在最小范围。
无损防护,适配多元场景:全氟己酮灭火剂不损坏电气设备,水基灭火剂不污染发动机舱部件,适配露天 / 井下不同环境与设备类型,同时定制化设计不影响矿车正常运行与散热。
降低成本,提升运营效率:避免火灾导致的矿车停运、维修更换成本,减少矿山停工损失;自动化防护替代人工巡检,降低人工成本,同时延长发动机舱部件使用寿命,提升矿车运营效率。
合规环保,符合行业标准:选用的全氟己酮、水基灭火剂均符合环保要求,臭氧消耗潜能值为零,适配矿山低碳发展需求;井下装置满足防爆安全标准,露天装置符合重载设备安全规范,助力矿山企业合规运营。
四、结语
矿车发动机舱的火灾防控,是矿山安全生产的关键环节。自动灭火装置以 “小巧身躯” 承载安全重任,通过贴合露天 / 井下场景的定制化设计,精准破解环境适配、风险防控、响应效率等核心痛点,实现 “以小博大” 的防护效果。未来,随着智能矿山建设推进,自动灭火装置也可融合物联网、大数据技术,实现远程监控、智能预警与精准处置,为矿山安全生产注入更强动力,真正做到 “小巧防护,大能量守护”。

微信二维码
服务热线